Ze země do vzduchu: Gravity Casting: Revoluce lehkých konstrukcí v robotických ramenech a dronech
Od továrních hal až po letecké záběry se revoluce lehkých konstrukcí zrychluje. Součásti robotických ramen a dronu vyžadují současně „nízkou hmotnost“ a „vysokou tuhost/vysokou stabilitu“. MING MING Aluminum kombinuje gravitační lití (přepracování hliníku) s topologickou optimalizací a vysoce výkonnými slitinami, čímž vytváří lehké konstrukční komponenty, které kombinují hmotnostní účinnost a rozměrovou stabilitu.
Proč je nízká hmotnost a vysoká tuhost tak důležitá?
U komponent robotického ramene má hmotnost každého kloubu přímý vliv na jeho nosnost a reakční rychlost. Lehčí materiály znamenají, že rameno dokáže odolat většímu efektivnímu zatížení během pohybu, což snižuje setrvačnost a zlepšuje provozní přesnost a efektivitu. Vysoká tuhost zároveň zajišťuje, že se rameno při vysokorychlostním pohybu nebo zatížení nedeformuje, a tím si zachovává přesnost polohování.
U komponentů dronů je odlehčení trupu zásadní pro prodloužení doletu, zlepšení stability letu a zvýšení nosnosti. Každý gram snížení hmotnosti je významný. Odlehčení však nesmí obětovat pevnost a bezpečnost, což vyžaduje, aby materiály měly vynikající poměr pevnosti k hmotnosti a dostatečnou strukturální tuhost, aby odolaly vibracím a únavovému namáhání kovu během letu.
Gravitační lití: Ideální volba pro lehké konstrukční prvky
Mezi mnoha výrobními procesy se gravitační lití hliníkových slitin stalo ideálním řešením pro uspokojení potřeb těchto high-tech odvětví díky svým jedinečným výhodám. Ve srovnání s jinými metodami lití může gravitační lití produkovat:
- Hustá a jednotná vnitřní struktura: Jak roztavený kov pomalu vyplňuje dutinu formy a tuhne působením gravitace, uvnitř odlitku je méně pórů a vměstků, což zvyšuje hustotu materiálu a zlepšuje jeho mechanické vlastnosti. Zejména po tepelném zpracování T6 lze extrémně využít potenciál vysoce výkonných slitin, jako jsou A356 a A357.
- Vynikající mechanické vlastnosti: Tvarované odlitky vykazují vynikající pevnost, tvrdost a odolnost proti únavě a dokáží účinně odolávat komplexnímu namáhání.
- Schopnost vytvářet složité tvary: Dokáže odlévat složité díly s vnitřními kanály (jako jsou struktury pro odvod tepla nebo rozvržení obvodů), což snižuje nároky na následné zpracování.
S rychlým rozvojem automatizace a letecké technologie bude poptávka po lehkých a vysoce pevných materiálech nadále růst. MING MING Aluminum poskytuje komplexní řešení, od spolupráce DFM, analýzy konečných prvků a simulace plnění/tuhnutí až po tepelné zpracování, přesné obrábění a povrchové úpravy, a zajišťuje, že každý gravitačně litý díl z hliníkové slitiny dosahuje optimálních výsledků z hlediska nákladů, výkonu a dodání.
#Přidat tabulku běžně používaných materiálů a mechanických vlastností pro přepracování
| Stručný úvod do různých metod odlévání (hliníkových slitin) | |||
|---|---|---|---|
| Metoda odlévání | Ilustrovat | Rozměrová přesnost | |
| 1 | Metoda odlévání do písku Metoda odlévání vodního skla (CO2) Metoda odlévání furanových forem Odlévání ztracené pěny |
Použití písku jako materiálu pro formy | Nízký |
| 2 | Ztracený odlitek Metoda odstředivého lití Metoda plynulého odlévání |
Jako formovací materiály se používají speciální materiály | vysoký |
| 3 | Metoda lití pod vysokým tlakem Metoda nízkotlakého lití polotuhý odlitek Metoda kování a odlévání Metoda gravitačního lití |
Použití kovu jako materiálu pro formy | střední |
| Porovnání výhod a nevýhod různých metod odlévání | |||
|---|---|---|---|
| Metoda odlévání | Výhoda | Nedostatek | |
| 1 | Písková forma | Levné formy | Nízká rozměrová přesnost |
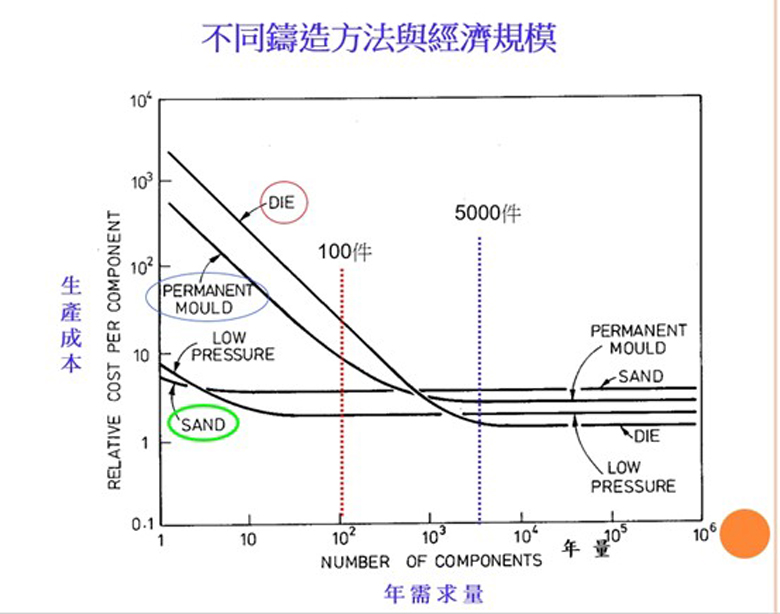
| 2 | Tlakové lití | * Výnosnost 75-80 % Krátký výrobní cyklus * Může vyrábět tenké odlitky Objem zpracování |
* Nelze použít s pískovými jádry * Rozměry odlitků jsou omezeny obráběcím strojem. * Náchylný k tvorbě pórů * Nevhodné pro malosériovou výrobu |
| 3 | Gravitační lití | * Výnosnost 50-60 % * Složité díly lze vyrobit pomocí pískových jader. |
* Pomalejší rychlost výroby |
| 4 | Nízkotlaké lití | * Vysoká výtěžnost, přibližně 90–98 %. * Rozměry |
* je vyžadováno směrové tuhnutí. Vysoké náklady na vybavení |
| 5 | Ztracený odlitek | * Hladký povrch * Volitelný kov * Přesné rozměry |
* Složitý výrobní proces * Špatné mechanické vlastnosti |
| 6 | Odlévání ztracené pěny | * Model nevyžaduje úhel úkosu. * Není potřeba žádné pískové jádro * Jednoduchá výroba modelů |
* Lze odlít pouze jeden model. Během odlévání se vytváří CO2. * Nelze zkontrolovat dutinu formy po odlití. |
| Porovnání výhod a nevýhod různých metod odlévání | |||||
|---|---|---|---|---|---|
| typ | Minimální hmotnost | Minimální tloušťka (mm) | Tolerance (± palce) | Náklady na práci | Náklady na vybavení |
| Písková forma | 30 g | 3 | 0.2 | střední | Nízký |
| Tlakové lití | 100 g | 0.5 | 0.002 | Extrémně nízké | Extrémně vysoká |
| Přepracování | 100 g | 2.5 | 0.015 | Nízký | střední |
| Nízký tlak | 100 g | 2.5 | 0.015 | Nízký | vysoký |
| Odparafinování | 30 g | 0.5 | 0.003 | vysoký | střední |