Da terra ao ar: a revolução da leveza da fundição por gravidade em braços robóticos e drones.
Das linhas de produção às vistas aéreas, a revolução da leveza está se acelerando. Componentes de braços robóticos e peças de drones exigem simultaneamente "leveza" e "alta rigidez/alta estabilidade". MING MING Aluminum combina fundição por gravidade (refundição de alumínio) com otimização topológica e ligas de alto desempenho para criar componentes estruturais leves que aliam eficiência de peso e estabilidade dimensional.
Por que a leveza e a alta rigidez são tão importantes?
Para os componentes de um braço robótico, o peso de cada junta afeta diretamente sua capacidade de carga e velocidade de reação. Materiais mais leves permitem que o braço suporte cargas efetivas maiores durante o movimento, reduzindo a inércia e melhorando a precisão e a eficiência operacional. Ao mesmo tempo, a alta rigidez garante que o braço não se deforme sob movimentos ou cargas de alta velocidade, mantendo a precisão de posicionamento.
Para componentes de drones, a redução do peso da estrutura da fuselagem é fundamental para ampliar o alcance de voo, melhorar a estabilidade e aumentar a capacidade de carga. Cada grama de redução de peso é significativa. No entanto, a redução de peso não deve sacrificar a resistência e a segurança, o que exige que os materiais tenham uma excelente relação resistência/peso e rigidez estrutural suficiente para suportar vibrações e tensões de fadiga do metal durante o voo.
Fundição por gravidade: a escolha ideal para componentes estruturais leves.
Dentre os inúmeros processos de fabricação, a fundição por gravidade de ligas de alumínio tornou-se uma solução ideal para atender às necessidades dessas indústrias de alta tecnologia devido às suas vantagens exclusivas. Comparada a outros métodos de fundição, a fundição por gravidade pode produzir:
- Estrutura interna densa e uniforme: À medida que o metal fundido preenche lentamente a cavidade do molde e se solidifica sob a ação da gravidade, há menos poros e inclusões no interior da peça fundida, tornando o material mais denso e melhorando suas propriedades mecânicas. Especialmente após o tratamento térmico T6, o potencial de ligas de alto desempenho, como A356 e A357, pode ser levado ao extremo.
- Excelentes propriedades mecânicas: As peças fundidas apresentam resistência, dureza e resistência à fadiga excepcionais, podendo resistir eficazmente a tensões complexas.
- A capacidade de formar formas complexas: Permite moldar peças complexas com canais internos (como estruturas de dissipação de calor ou layouts de circuitos), reduzindo o pós-processamento.
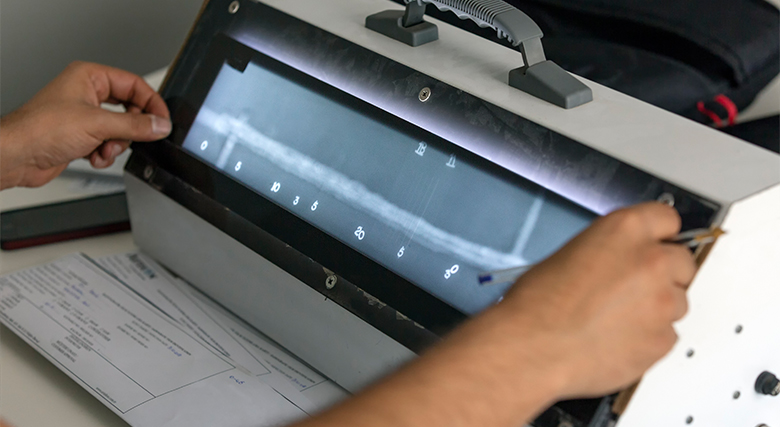
Com o rápido desenvolvimento da automação e da tecnologia aeroespacial, a demanda por materiais leves e de alta rigidez continuará a crescer. MING MING Aluminum oferece uma solução completa, desde a colaboração em DFM (Design for Manufacturing), análise de elementos finitos e simulação de preenchimento/solidificação até tratamento térmico, usinagem de precisão e acabamento superficial, garantindo que cada peça de liga de alumínio fundida por gravidade alcance resultados ótimos em termos de custo, desempenho e prazo de entrega.
#Adicionar uma tabela de materiais e propriedades mecânicas comumente usados para refundição
| Uma breve introdução a vários métodos de fundição (de liga de alumínio) | |||
|---|---|---|---|
| Método de fundição | Ilustrar | Precisão Dimensional | |
| 1 | método de fundição em areia Método de fundição de silicato de sódio (CO2) Método de fundição em molde de furano fundição de espuma perdida |
Utilizando areia como material de molde | Baixo |
| 2 | Elenco perdido Método de fundição centrífuga Método de fundição contínua |
Materiais especiais são usados como materiais de molde. | alto |
| 3 | Método de fundição sob alta pressão Método de fundição de baixa pressão fundição semi-sólida Método de forjamento e fundição Método de fundição por gravidade |
Utilizando metal como material de molde | meio |
| Comparação das vantagens e desvantagens de vários métodos de fundição. | |||
|---|---|---|---|
| Método de fundição | Vantagem | Deficiência | |
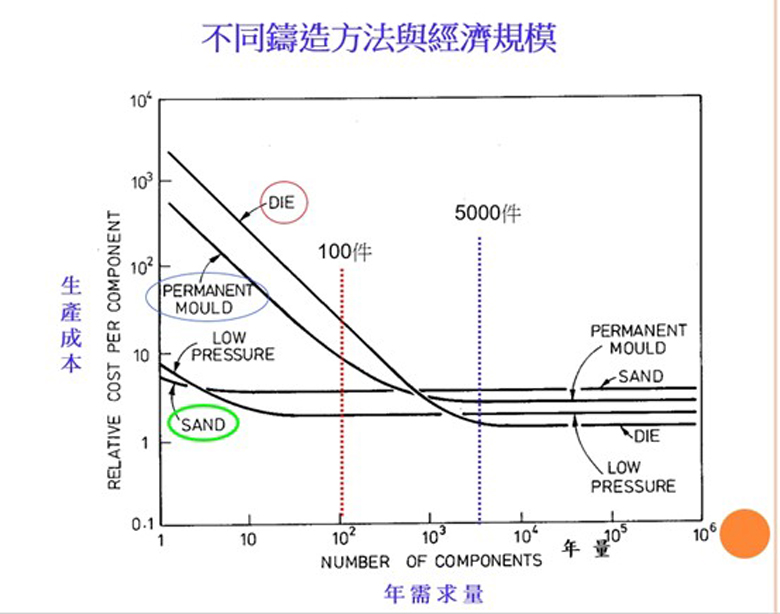
| 1 | Molde de areia | moldes baratos | Baixa precisão dimensional |
| 2 | Fundição sob pressão | * Taxa de rendimento de 75-80% Ciclo de produção curto * Pode produzir peças fundidas finas Volume de processamento |
* Não pode ser usado com núcleos de areia * As dimensões da peça fundida são limitadas pela máquina-ferramenta. * Propenso à formação de poros * Desfavorável para produção em pequena escala |
| 3 | Fundição por gravidade | * Taxa de rendimento de 50 a 60% * Peças complexas podem ser fabricadas usando núcleos de areia. |
* Velocidade de produção mais lenta |
| 4 | Fundição de baixa pressão | * Alta taxa de rendimento, aproximadamente 90-98%. * Dimensões |
* É necessária solidificação direcional. Altos custos de equipamentos |
| 5 | Elenco perdido | * Superfície lisa * Metal selecionável * Dimensões precisas |
* Processo de fabricação complexo * Propriedades mecânicas deficientes |
| 6 | fundição de espuma perdida | * O modelo não requer um ângulo de inclinação. * Não é necessário núcleo de areia * Modelismo simples |
* Apenas um modelo pode ser moldado. O CO2 é gerado durante a fundição. * Não foi possível inspecionar a cavidade do molde após a moldagem. |
| Comparação das vantagens e desvantagens de vários métodos de fundição. | |||||
|---|---|---|---|---|---|
| tipo | Peso mínimo | Espessura mínima (mm) | Tolerância (± polegadas) | Custos de mão de obra | Custos de equipamentos |
| Molde de areia | 30g | 3 | 0.2 | meio | Baixo |
| Fundição sob pressão | 100g | 0.5 | 0.002 | Extremamente baixo | Extremamente alto |
| Recast | 100g | 2.5 | 0.015 | Baixo | meio |
| Baixa pressão | 100g | 2.5 | 0.015 | Baixo | alto |
| Desparafinação | 30g | 0.5 | 0.003 | alto | meio |