Z ziemi do powietrza: lekka rewolucja odlewania grawitacyjnego w ramionach robotycznych i dronach
Od hal fabrycznych po widoki z lotu ptaka, rewolucja w dziedzinie lekkich konstrukcji przyspiesza. Komponenty ramion robotycznych i części dronów wymagają jednocześnie „lekkości” i „wysokiej sztywności/wysokiej stabilności”. MING MING Aluminum łączy odlewanie grawitacyjne (przetapianie aluminium) z optymalizacją topologiczną i stopami o wysokiej wytrzymałości, tworząc lekkie elementy konstrukcyjne, które łączą w sobie niską wagę i stabilność wymiarową.
Dlaczego lekkość i wysoka sztywność są tak ważne?
W przypadku komponentów ramienia robota, masa każdego stawu bezpośrednio wpływa na jego nośność i szybkość reakcji. Lżejsze materiały oznaczają, że ramię może wytrzymać większe obciążenia efektywne podczas ruchu, zmniejszając bezwładność i poprawiając precyzję i wydajność operacyjną. Jednocześnie wysoka sztywność gwarantuje, że ramię nie odkształci się pod wpływem ruchu z dużą prędkością lub obciążenia, zachowując dokładność pozycjonowania.
W przypadku komponentów dronów, redukcja masy kadłuba ma fundamentalne znaczenie dla wydłużenia zasięgu lotu, poprawy stabilności lotu i zwiększenia ładowności. Każdy gram redukcji masy jest istotny. Należy jednak pamiętać, że redukcja masy nie może wiązać się z poświęceniem wytrzymałości i bezpieczeństwa, co wymaga materiałów o doskonałym stosunku wytrzymałości do masy oraz wystarczającej sztywności konstrukcyjnej, aby wytrzymać drgania i naprężenia zmęczeniowe metalu podczas lotu.
Odlewanie grawitacyjne: idealny wybór dla lekkich elementów konstrukcyjnych
Spośród licznych procesów produkcyjnych, odlewanie grawitacyjne stopów aluminium stało się idealnym rozwiązaniem, spełniającym potrzeby tych zaawansowanych technologicznie branż, ze względu na swoje unikalne zalety. W porównaniu z innymi metodami odlewania, odlewanie grawitacyjne pozwala na uzyskanie:
- Gęsta i jednorodna struktura wewnętrzna: Stopiony metal powoli wypełnia wnękę formy i krzepnie pod wpływem grawitacji, dzięki czemu wewnątrz odlewu znajduje się mniej porów i wtrąceń, co zwiększa gęstość materiału i poprawia jego właściwości mechaniczne. Szczególnie po obróbce cieplnej T6, potencjał stopów o wysokiej wytrzymałości, takich jak A356 i A357, może zostać wykorzystany do maksimum.
- Doskonałe właściwości mechaniczne: Odlewy te charakteryzują się wyjątkową wytrzymałością, twardością i odpornością na zmęczenie, a także mogą skutecznie przeciwstawiać się złożonym naprężeniom.
- Możliwość formowania złożonych kształtów: umożliwia odlewanie złożonych części z wewnętrznymi kanałami (takich jak struktury odprowadzające ciepło lub układy obwodów), co zmniejsza czas przetwarzania końcowego.
Wraz z dynamicznym rozwojem automatyzacji i technologii lotniczej, zapotrzebowanie na lekkie i sztywne materiały będzie nadal rosło. MING MING Aluminum oferuje kompleksowe rozwiązania, od współpracy z DFM, analizy elementów skończonych i symulacji napełniania/krzepnięcia, po obróbkę cieplną, precyzyjną obróbkę i wykończenie powierzchni, gwarantując, że każdy odlewany grawitacyjnie element ze stopu aluminium osiąga optymalne rezultaty pod względem kosztów, wydajności i dostawy.
#Dodaj tabelę powszechnie stosowanych materiałów i właściwości mechanicznych do przeróbki
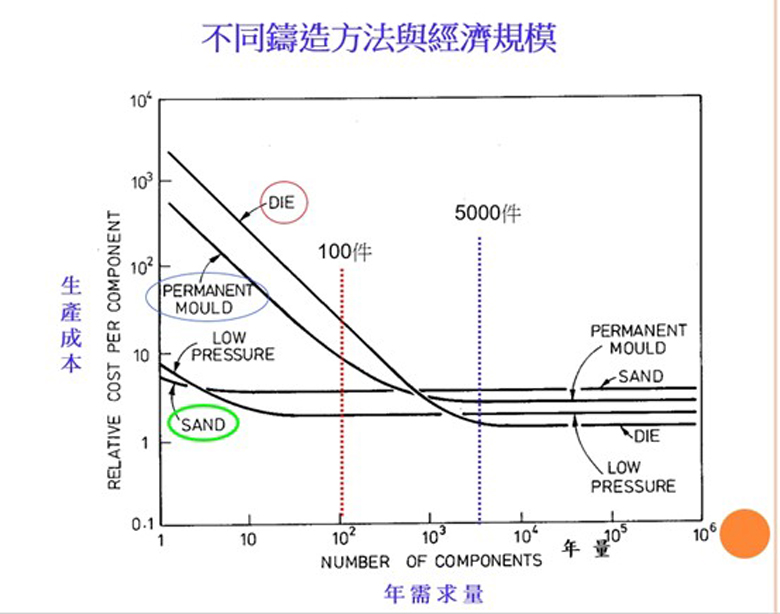
| Krótkie wprowadzenie do różnych metod odlewania (stopów aluminium) | |||
|---|---|---|---|
| Metoda odlewania | Zilustrować | Dokładność wymiarowa | |
| 1 | Metoda odlewania piaskowego Metoda odlewania szkła wodnego (CO2) Metoda odlewania w formie furanowej Odlew z pianki traconej |
Wykorzystanie piasku jako materiału do formowania | Niski |
| 2 | Zaginiony odlew Metoda odlewania odśrodkowego Metoda odlewania ciągłego |
Jako materiały do formowania stosuje się materiały specjalne | wysoki |
| 3 | Metoda odlewania wysokociśnieniowego Metoda odlewania niskociśnieniowego odlew półstały Metoda kucia i odlewania Metoda odlewania grawitacyjnego |
Wykorzystanie metalu jako materiału do formowania | środek |
| Porównanie zalet i wad różnych metod odlewania | |||
|---|---|---|---|
| Metoda odlewania | Korzyść | Niedociągnięcie | |
| 1 | Forma piaskowa | Tanie formy | Niska dokładność wymiarowa |
| 2 | Odlewanie ciśnieniowe | * Stopa zwrotu 75-80% Krótki cykl produkcyjny * Możliwość produkcji cienkich odlewów Objętość przetwarzania |
* Nie można stosować z rdzeniami piaskowymi * Wymiary odlewu są ograniczone przez obrabiarkę. * Skłonność do tworzenia porów * Niekorzystne dla produkcji na małą skalę |
| 3 | Odlewanie grawitacyjne | * Stopa zwrotu 50-60% * Skomplikowane części można wykonać przy użyciu rdzeni piaskowych. |
* Niższa prędkość produkcji |
| 4 | Odlewanie niskociśnieniowe | * Wysoka wydajność, ok. 90-98%. * Wymiary |
* wymagane jest kierunkowe krzepnięcie. Wysokie koszty sprzętu |
| 5 | Zaginiony odlew | * Gładka powierzchnia * Możliwość wyboru metalu * Dokładne wymiary |
* Złożony proces produkcyjny * Słabe właściwości mechaniczne |
| 6 | Odlew z pianki traconej | * Model nie wymaga kąta pochylenia. * Nie jest wymagany rdzeń piaskowy * Proste budowanie modeli |
* Można obsadzić tylko jeden model. Podczas odlewania powstaje CO2. * Brak możliwości sprawdzenia wnęki formy po uformowaniu. |
| Porównanie zalet i wad różnych metod odlewania | |||||
|---|---|---|---|---|---|
| typ | Minimalna waga | Minimalna grubość (mm) | Tolerancja (± cale) | Koszty pracy | Koszty sprzętu |
| Forma piaskowa | 30g | 3 | 0.2 | środek | Niski |
| Odlewanie ciśnieniowe | 100g | 0.5 | 0.002 | Bardzo niski | Bardzo wysoki |
| Przerobić | 100g | 2.5 | 0.015 | Niski | środek |
| Niskie ciśnienie | 100g | 2.5 | 0.015 | Niski | wysoki |
| Odwoskowanie | 30g | 0.5 | 0.003 | wysoki | środek |