Du sol aux airs : la révolution légère du moulage par gravité dans les bras robotiques et les drones
Des chaînes de production aux vues aériennes, la révolution de la légèreté s'accélère. Les composants de bras robotisés et les pièces de drones exigent à la fois légèreté et rigidité/stabilité élevées. MING MING Aluminum associe le moulage par gravité (refusion d'aluminium) à l'optimisation topologique et à des alliages haute performance pour créer des composants structurels légers alliant efficacité et stabilité dimensionnelle.
Pourquoi la légèreté et la rigidité élevée sont-elles si importantes ?
Pour les composants d'un bras robotisé, le poids de chaque articulation influe directement sur sa capacité de charge et sa vitesse de réaction. Des matériaux plus légers permettent au bras de supporter des charges effectives plus importantes lors de ses mouvements, réduisant ainsi l'inertie et améliorant la précision et l'efficacité opérationnelles. Parallèlement, une rigidité élevée garantit que le bras ne se déformera pas sous l'effet de mouvements rapides ou de charges importantes, préservant ainsi la précision de son positionnement.
Pour les composants de drones, l'allègement de la structure du fuselage est essentiel pour accroître l'autonomie, améliorer la stabilité en vol et augmenter la capacité d'emport. Chaque gramme gagné compte. Toutefois, cet allègement ne doit pas compromettre la résistance et la sécurité ; il est donc impératif d'utiliser des matériaux présentant un excellent rapport résistance/poids et une rigidité structurelle suffisante pour supporter les vibrations et les contraintes de fatigue des métaux en vol.
Moulage par gravité : le choix idéal pour les composants structuraux légers
Parmi les nombreux procédés de fabrication, le moulage par gravité des alliages d'aluminium s'est imposé comme une solution idéale pour répondre aux besoins des industries de haute technologie grâce à ses avantages uniques. Comparé aux autres méthodes de moulage, le moulage par gravité permet de produire :
- Structure interne dense et uniforme : Le métal en fusion remplissant lentement la cavité du moule et se solidifiant sous l’effet de la gravité, la pièce moulée présente moins de porosités et d’inclusions, ce qui la rend plus dense et améliore ses propriétés mécaniques. Le traitement thermique T6 permet notamment d’exploiter pleinement le potentiel des alliages haute performance tels que l’A356 et l’A357.
- Excellentes propriétés mécaniques : les pièces moulées présentent une résistance, une dureté et une résistance à la fatigue exceptionnelles, et peuvent résister efficacement à des contraintes complexes.
- Capacité à former des formes complexes : Elle peut mouler des pièces complexes avec des canaux internes (tels que des structures de dissipation de chaleur ou des schémas de circuits), réduisant ainsi le post-traitement.
Avec le développement rapide de l'automatisation et des technologies aérospatiales, la demande en matériaux légers et à haute rigidité ne cesse de croître. MING MING Aluminum propose une solution intégrée, de la collaboration en conception pour la fabrication (DFM) à l'analyse par éléments finis et à la simulation de remplissage/solidification, en passant par le traitement thermique, l'usinage de précision et la finition de surface. Cette solution garantit que chaque pièce en alliage d'aluminium coulée par gravité offre des performances optimales en termes de coût, de prix et de délais de livraison.
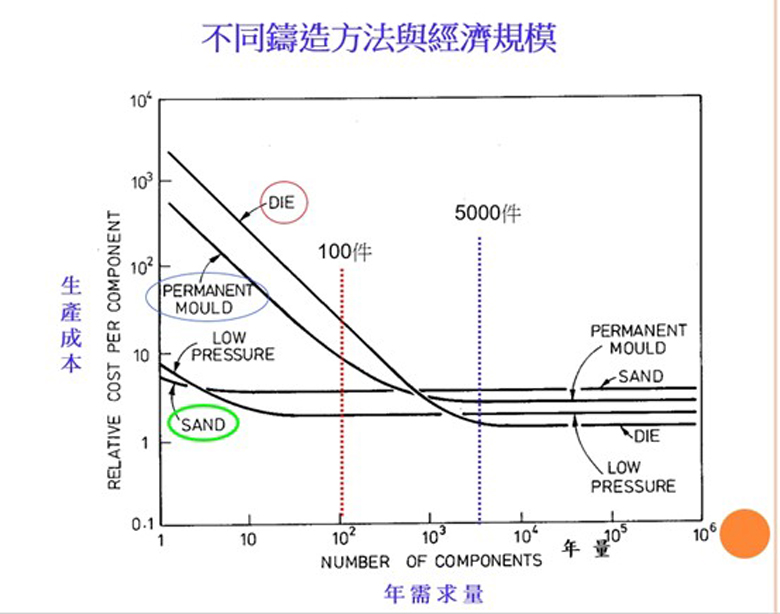
#Ajouter un tableau des matériaux couramment utilisés et de leurs propriétés mécaniques pour le refondage
| Brève introduction aux différentes méthodes de fonderie (alliages d'aluminium) | |||
|---|---|---|---|
| Méthode de moulage | Illustrer | Précision dimensionnelle | |
| 1 | méthode de moulage au sable méthode de coulée du verre soluble (CO2) méthode de moulage au furane Moulage en mousse perdu |
Utiliser du sable comme matériau de moule | Faible |
| 2 | Casting perdu Méthode de coulée centrifuge méthode de coulée continue |
Des matériaux spéciaux sont utilisés comme matériaux de moule | haut |
| 3 | méthode de moulage à haute pression méthode de moulage à basse pression coulée semi-solide méthode de forgeage et de moulage méthode de coulée par gravité |
Utilisation du métal comme matériau de moule | milieu |
| Comparaison des avantages et des inconvénients des différentes méthodes de fonderie | |||
|---|---|---|---|
| Méthode de moulage | Avantage | Défaut | |
| 1 | Moule à sable | Moules bon marché | Mauvaise précision dimensionnelle |
| 2 | Moulage sous pression | * Taux de rendement 75-80 % cycle de production court * Peut produire des pièces moulées minces Volume de traitement |
* Ne peut pas être utilisé avec des noyaux de sable * Les dimensions des pièces moulées sont limitées par la machine-outil. * Sujette à la formation de pores * Défavorable à la production à petite échelle |
| 3 | Coulage par gravité | * Taux de rendement 50-60% * Il est possible de fabriquer des pièces complexes à partir de noyaux de sable. |
* Vitesse de production plus lente |
| 4 | Coulée à basse pression | * Taux de rendement élevé, environ 90-98 %. * Dimensions |
* Une solidification directionnelle est nécessaire. Coûts élevés des équipements |
| 5 | Casting perdu | * Surface lisse Métal sélectionnable * Dimensions précises |
* Processus de fabrication complexe * Mauvaises propriétés mécaniques |
| 6 | Moulage en mousse perdu | * Ce modèle ne nécessite pas d'angle de dépouille. * Aucun noyau de sable requis * Modélisme simple |
* Un seul modèle peut être coulé. Du CO2 est généré lors du moulage. * Impossible d'inspecter la cavité du moule après le moulage. |
| Comparaison des avantages et des inconvénients des différentes méthodes de fonderie | |||||
|---|---|---|---|---|---|
| taper | Poids minimum | Épaisseur minimale (mm) | Tolérance (± pouces) | Coûts de main-d'œuvre | Coûts de l'équipement |
| Moule à sable | 30 g | 3 | 0.2 | milieu | Faible |
| Moulage sous pression | 100 g | 0.5 | 0.002 | Extrêmement bas | Extrêmement élevé |
| Refonte | 100 g | 2.5 | 0.015 | Faible | milieu |
| Basse pression | 100 g | 2.5 | 0.015 | Faible | haut |
| Déparaffinage | 30 g | 0.5 | 0.003 | haut | milieu |