Van de grond naar de lucht: Gravity Casting's lichtgewicht revolutie in robotarmen en drones
Van fabrieksvloeren tot luchtfoto's: de lichtgewichtrevolutie versnelt. Componenten voor robotarmen en drones vereisen tegelijkertijd een laag gewicht én een hoge stijfheid/stabiliteit. MING MING Aluminum combineert zwaartekrachtgieten (aluminiumhergieten) met topologische optimalisatie en hoogwaardige legeringen om lichtgewicht constructieonderdelen te creëren die gewichtsefficiëntie en dimensionale stabiliteit combineren.
Waarom zijn een laag gewicht en een hoge stijfheid zo belangrijk?
Bij robotarmcomponenten heeft het gewicht van elk gewricht direct invloed op het draagvermogen en de reactiesnelheid. Lichtere materialen betekenen dat de arm tijdens beweging een grotere effectieve belasting kan weerstaan, waardoor de inertie afneemt en de operationele precisie en efficiëntie verbeteren. Tegelijkertijd zorgt een hoge stijfheid ervoor dat de arm niet vervormt bij snelle bewegingen of belasting, waardoor de positioneringsnauwkeurigheid behouden blijft.
Voor drone-onderdelen is gewichtsvermindering van de rompstructuur essentieel voor het vergroten van het vliegbereik, het verbeteren van de vliegstabiliteit en het verhogen van het laadvermogen. Elke gram gewichtsbesparing is van belang. Gewichtsvermindering mag echter niet ten koste gaan van sterkte en veiligheid. Dit vereist materialen met een uitstekende sterkte-gewichtsverhouding en voldoende structurele stijfheid om trillingen en metaalmoeheid tijdens de vlucht te weerstaan.
Gravitatiegieten: de ideale keuze voor lichtgewicht constructieonderdelen
Van de vele productieprocessen is zwaartekrachtgieten van aluminiumlegeringen, dankzij de unieke voordelen, een ideale oplossing gebleken om te voldoen aan de behoeften van deze hightechindustrieën. In vergelijking met andere gietmethoden kan zwaartekrachtgieten het volgende produceren:
- Dichte en uniforme interne structuur: Doordat het gesmolten metaal langzaam de vormholte vult en onder invloed van de zwaartekracht stolt, ontstaan er minder poriën en insluitingen in het gietstuk. Dit maakt het materiaal dichter en verbetert de mechanische eigenschappen. Vooral na een T6-warmtebehandeling kan het potentieel van hoogwaardige legeringen zoals A356 en A357 maximaal benut worden.
- Uitstekende mechanische eigenschappen: De gevormde gietstukken vertonen een uitzonderlijke sterkte, hardheid en vermoeiingsweerstand en kunnen complexe spanningen effectief weerstaan.
- De mogelijkheid om complexe vormen te creëren: Het kan complexe onderdelen met interne kanalen (zoals warmteafvoerstructuren of circuitlay-outs) gieten, waardoor nabewerking wordt verminderd.
Met de snelle ontwikkeling van automatisering en ruimtevaarttechnologie zal de vraag naar lichtgewicht en zeer stijve materialen blijven groeien. MING MING Aluminum biedt een totaaloplossing, van DFM-samenwerking, eindige-elementenanalyse en vul-/stollingssimulatie tot warmtebehandeling, precisiebewerking en oppervlakteafwerking. Zo garanderen wij dat elk gegoten aluminiumlegeringsonderdeel optimale resultaten behaalt op het gebied van kosten, prestaties en levertijd.
#Voeg een tabel toe met veelgebruikte materialen en mechanische eigenschappen voor hergieten
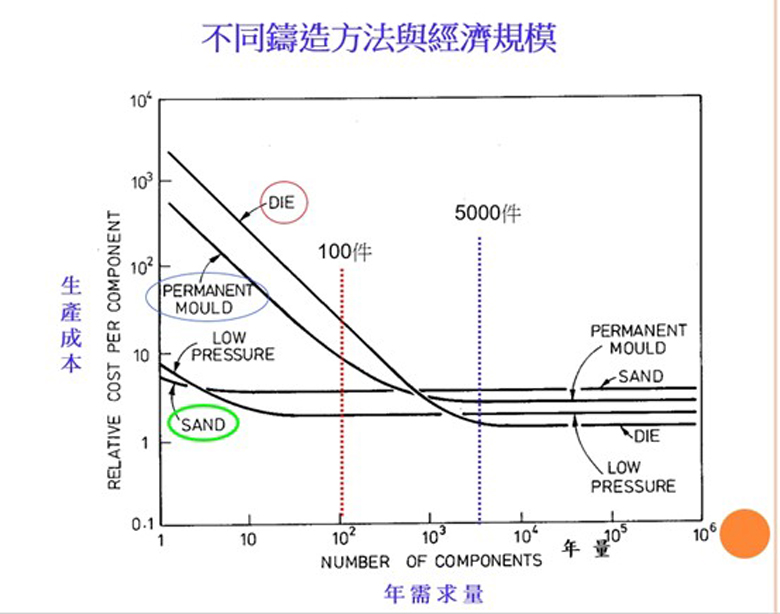
| Een korte inleiding tot verschillende gietmethoden (voor aluminiumlegeringen) | |||
|---|---|---|---|
| Gietmethode | Illustreren | Dimensionale nauwkeurigheid | |
| 1 | Zandgietmethode Waterglas (CO2) gietmethode Furan-vormgietmethode Verloren schuimgieten |
Zand gebruiken als vormmateriaal. | Laag |
| 2 | Verloren casting Centrifugaal gietmethode Continu gietmethode |
Er worden speciale materialen gebruikt als vormmateriaal. | hoog |
| 3 | Hogedrukgietmethode Lagedrukgietmethode halfvast gieten Smeed- en gietmethode Gravitatiegietmethode |
Metaal gebruiken als vormmateriaal. | midden |
| Vergelijking van de voor- en nadelen van verschillende gietmethoden | |||
|---|---|---|---|
| Gietmethode | Voordeel | Tekortkoming | |
| 1 | Zandvorm | Goedkope mallen | Slechte dimensionale nauwkeurigheid |
| 2 | Spuitgieten | * Opbrengstpercentage 75-80% Korte productiecyclus * Kan dunne gietstukken produceren Verwerkingsvolume |
* Niet te gebruiken met zandkernen * De afmetingen van het gietstuk worden beperkt door de machine. * Gevoelig voor porievorming * Ongunstig voor kleinschalige productie |
| 3 | Zwaartekrachtgieten | * Opbrengstpercentage 50-60% * Complexe onderdelen kunnen met behulp van zandkernen worden gemaakt. |
* Lagere productiesnelheid |
| 4 | Lagedrukgieten | * Hoog rendement, circa 90-98%. * Afmetingen |
* Gerichte stolling is vereist. Hoge apparatuurkosten |
| 5 | Verloren casting | * Glad oppervlak * Selecteerbaar metaal * Nauwkeurige afmetingen |
* Complex productieproces * Slechte mechanische eigenschappen |
| 6 | Verloren schuimgieten | * Het model vereist geen hellingshoek. * Geen zandkern nodig * Eenvoudig model maken |
Er kan slechts één model worden gegoten. Tijdens het gieten komt CO2 vrij. * Het is niet mogelijk om de matrijs na het vormen te inspecteren. |
| Vergelijking van de voor- en nadelen van verschillende gietmethoden | |||||
|---|---|---|---|---|---|
| type | Minimumgewicht | Minimale dikte (mm) | Tolerantie (± inch) | Arbeidskosten | Apparatuurkosten |
| Zandvorm | 30 g | 3 | 0.2 | midden | Laag |
| Spuitgieten | 100 g | 0.5 | 0.002 | Extreem laag | Extreem hoog |
| Herzien | 100 g | 2.5 | 0.015 | Laag | midden |
| Lage druk | 100 g | 2.5 | 0.015 | Laag | hoog |
| Ontwassen | 30 g | 0.5 | 0.003 | hoog | midden |