Vom Boden in die Luft: Die Leichtbau-Revolution von Gravity Casting bei Roboterarmen und Drohnen
Von Fabrikhallen bis hin zu Luftaufnahmen – die Leichtbaurevolution schreitet rasant voran. Komponenten für Roboterarme und Drohnen erfordern gleichzeitig geringes Gewicht und hohe Steifigkeit/Stabilität. MING MING Aluminum kombiniert Schwerkraftguss (Aluminium-Umformguss) mit topologischer Optimierung und Hochleistungslegierungen, um leichte Strukturbauteile zu fertigen, die Gewichtseffizienz und Formstabilität vereinen.
Warum sind geringes Gewicht und hohe Steifigkeit so wichtig?
Bei Roboterarmkomponenten beeinflusst das Gewicht jedes Gelenks direkt dessen Tragfähigkeit und Reaktionsgeschwindigkeit. Leichtere Materialien ermöglichen es dem Arm, während der Bewegung höhere effektive Belastungen aufzunehmen, wodurch die Trägheit reduziert und die Präzision und Effizienz verbessert werden. Gleichzeitig gewährleistet eine hohe Steifigkeit, dass sich der Arm auch bei schnellen Bewegungen oder hoher Belastung nicht verformt und die Positioniergenauigkeit erhalten bleibt.
Bei Drohnenkomponenten ist die Gewichtsreduzierung der Rumpfstruktur von grundlegender Bedeutung, um die Flugreichweite zu erhöhen, die Flugstabilität zu verbessern und die Nutzlastkapazität zu steigern. Jedes Gramm Gewichtsersparnis ist relevant. Allerdings darf die Gewichtsreduzierung nicht zu Lasten der Festigkeit und Sicherheit gehen. Daher müssen die Materialien ein ausgezeichnetes Festigkeits-Gewichts-Verhältnis und eine ausreichende strukturelle Steifigkeit aufweisen, um Vibrationen und Materialermüdung während des Fluges standzuhalten.
Schwerkraftguss: Die ideale Wahl für leichte Strukturbauteile
Unter den zahlreichen Fertigungsverfahren hat sich das Schwerkraftgießen von Aluminiumlegierungen aufgrund seiner einzigartigen Vorteile als ideale Lösung für die Bedürfnisse dieser Hightech-Industrien etabliert. Im Vergleich zu anderen Gießverfahren ermöglicht das Schwerkraftgießen die Herstellung von:
- Dichte und gleichmäßige innere Struktur: Da das geschmolzene Metall langsam den Formhohlraum füllt und unter dem Einfluss der Schwerkraft erstarrt, entstehen weniger Poren und Einschlüsse im Gussteil. Dies erhöht die Dichte des Materials und verbessert seine mechanischen Eigenschaften. Insbesondere nach der Wärmebehandlung T6 lässt sich das Potenzial von Hochleistungslegierungen wie A356 und A357 maximal ausschöpfen.
- Hervorragende mechanische Eigenschaften: Die geformten Gussteile weisen eine ausgezeichnete Festigkeit, Härte und Dauerfestigkeit auf und können komplexen Belastungen effektiv widerstehen.
- Die Fähigkeit, komplexe Formen zu gestalten: Es können komplexe Teile mit internen Kanälen (wie z. B. Wärmeableitungsstrukturen oder Schaltungslayouts) gegossen werden, wodurch die Nachbearbeitung reduziert wird.
Mit der rasanten Entwicklung der Automatisierung und der Luft- und Raumfahrttechnik wird der Bedarf an leichten und hochfesten Werkstoffen weiter steigen. MING MING Aluminum bietet eine Komplettlösung – von der DFM-Zusammenarbeit über Finite-Elemente-Analyse und Füll-/Erstarrungssimulation bis hin zu Wärmebehandlung, Präzisionsbearbeitung und Oberflächenveredelung. So wird sichergestellt, dass jedes im Schwerkraftgussverfahren hergestellte Aluminiumlegierungsteil optimale Ergebnisse hinsichtlich Kosten, Leistung und Lieferzeit erzielt.
#Fügen Sie eine Tabelle mit häufig verwendeten Werkstoffen und deren mechanischen Eigenschaften für das Umgießen hinzu
| Eine kurze Einführung in verschiedene Gießverfahren (für Aluminiumlegierungen) | |||
|---|---|---|---|
| Gießverfahren | Veranschaulichen | Maßgenauigkeit | |
| 1 | Sandgussverfahren Wasserglas (CO2) Gießverfahren Furan-Formgießverfahren Verlorenes Schaumgussverfahren |
Verwendung von Sand als Formmaterial | Niedrig |
| 2 | Besetzung verloren Schleudergussverfahren Kontinuierliches Gießverfahren |
Als Formmaterialien werden spezielle Materialien verwendet. | hoch |
| 3 | Hochdruck-Gießverfahren Niederdruck-Gießverfahren halbfester Guss Schmiede- und Gießverfahren Schwerkraftgießverfahren |
Verwendung von Metall als Formmaterial | Mitte |
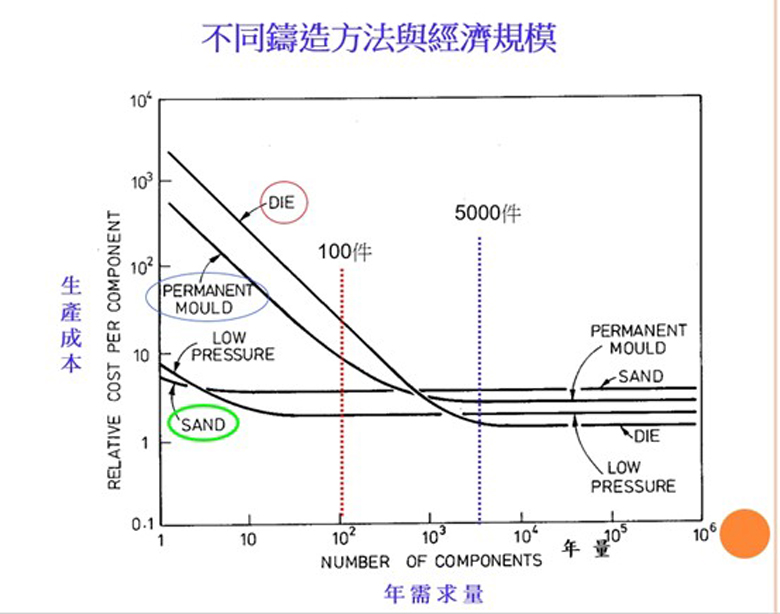
| Vergleich der Vor- und Nachteile verschiedener Gießverfahren | |||
|---|---|---|---|
| Gießverfahren | Vorteil | Mangel | |
| 1 | Sandform | Billige Formen | Mangelhafte Maßgenauigkeit |
| 2 | Druckguss | * Rendite 75-80% Kurzer Produktionszyklus * Kann dünne Gussteile herstellen Verarbeitungsvolumen |
* Nicht für Sandkerne geeignet * Die Gussabmessungen sind durch die Werkzeugmaschine begrenzt. * Neigt zur Porenbildung * Ungünstig für die Kleinserienproduktion |
| 3 | Schwerkraftguss | * Rendite 50-60% * Komplexe Teile können mithilfe von Sandkernen hergestellt werden. |
* Langsamere Produktionsgeschwindigkeit |
| 4 | Niederdruckguss | * Hohe Renditequote, ca. 90-98%. * Abmessungen |
* Eine gerichtete Erstarrung ist erforderlich. Hohe Ausrüstungskosten |
| 5 | Besetzung verloren | * Glatte Oberfläche * Wählbares Metall * Präzise Abmessungen |
* Komplexer Herstellungsprozess * Schlechte mechanische Eigenschaften |
| 6 | Verlorenes Schaumgussverfahren | * Das Modell benötigt keinen Entformungswinkel. * Kein Sandkern erforderlich * Einfacher Modellbau |
* Es kann nur ein Modell gegossen werden. Beim Gießen entsteht CO2. * Die Formkavität konnte nach dem Formen nicht inspiziert werden. |
| Vergleich der Vor- und Nachteile verschiedener Gießverfahren | |||||
|---|---|---|---|---|---|
| Typ | Mindestgewicht | Mindestdicke (mm) | Toleranz (± Zoll) | Arbeitskosten | Ausrüstungskosten |
| Sandform | 30 g | 3 | 0.2 | Mitte | Niedrig |
| Druckguss | 100 g | 0.5 | 0.002 | Extrem niedrig | Extrem hoch |
| Neufassung | 100 g | 2.5 | 0.015 | Niedrig | Mitte |
| Niederdruck | 100 g | 2.5 | 0.015 | Niedrig | hoch |
| Entwachsen | 30 g | 0.5 | 0.003 | hoch | Mitte |