地上から空へ:グラビティ・キャスティング社によるロボットアームとドローンの軽量化革命
工場現場から空撮まで、軽量化革命は加速しています。ロボットアーム部品やドローン部品は、「軽量性」と「高剛性・高安定性」の両方を同時に要求します。 Ming Ming アルミニウムは、重力鋳造(アルミニウム再鋳造)とトポロジー最適化、高性能合金を組み合わせることで、重量効率と寸法安定性を両立させた軽量構造部品を生み出しています。
軽量性と高剛性がなぜそれほど重要なのか?
ロボットアームの構成部品において、各関節の重量は耐荷重能力と反応速度に直接影響します。軽量な材料を使用することで、アームは動作中により大きな実効荷重に耐えることができ、慣性を低減し、動作精度と効率を向上させます。同時に、高い剛性により、高速動作や高負荷時でもアームが変形せず、位置決め精度を維持できます。
ドローン部品において、機体構造の軽量化は、航続距離の延長、飛行安定性の向上、積載量の増加に不可欠です。1グラムの軽量化でも大きな意味を持ちます。しかし、軽量化は強度と安全性を犠牲にしてはなりません。そのため、材料は優れた強度対重量比を持ち、飛行中の振動や金属疲労応力に耐えられる十分な構造剛性を備えている必要があります。
重力鋳造:軽量構造部品に最適な選択肢
数ある製造プロセスの中でも、アルミニウム合金の重力鋳造は、その独自の利点から、これらのハイテク産業のニーズを満たす理想的なソリューションとなっています。他の鋳造方法と比較して、重力鋳造では以下のような製品が製造できます。
- 緻密で均一な内部構造:溶融金属がゆっくりと鋳型キャビティを満たし、重力によって凝固する過程で、鋳造品内部の気孔や介在物が少なくなり、材料の密度が高まり、機械的特性が向上します。特にT6熱処理を施すことで、A356やA357などの高性能合金の潜在能力を最大限に引き出すことができます。
- 優れた機械的特性:成形された鋳造品は、卓越した強度、硬度、および疲労耐性を示し、複雑な応力に効果的に耐えることができます。
- 複雑な形状を成形できる能力:内部に溝(放熱構造や回路レイアウトなど)を持つ複雑な部品を鋳造できるため、後処理を削減できます。
自動化技術と航空宇宙技術の急速な発展に伴い、軽量かつ高剛性の材料に対する需要は今後も増加し続けるでしょう。Ming Ming Ming Aluminumは、DFM(設計製造性)に関する連携、有限要素解析、充填/凝固シミュレーションから、熱処理、精密機械加工、表面仕上げまで、ワンストップソリューションを提供し、重力鋳造アルミニウム合金部品のコスト、性能、納期において最適な結果を保証します。
#再鋳造によく使用される材料と機械的特性の表を追加する
| 様々な(アルミニウム合金)鋳造方法の簡単な紹介 | |||
|---|---|---|---|
| 鋳造方法 | 例示する | 寸法精度 | |
| 1 | 砂型鋳造法 水ガラス(CO2)鋳造法 フラン鋳型鋳造法 ロストフォーム鋳造 |
砂を型材として使用する | 低い |
| 2 | ロストキャスト 遠心鋳造法 連続鋳造法 |
金型材料として特殊な材料が使用される | 高い |
| 3 | 高圧鋳造法 低圧鋳造法 半固体鋳造 鍛造および鋳造方法 重力鋳造法 |
金属を鋳型材料として使用する | 真ん中 |
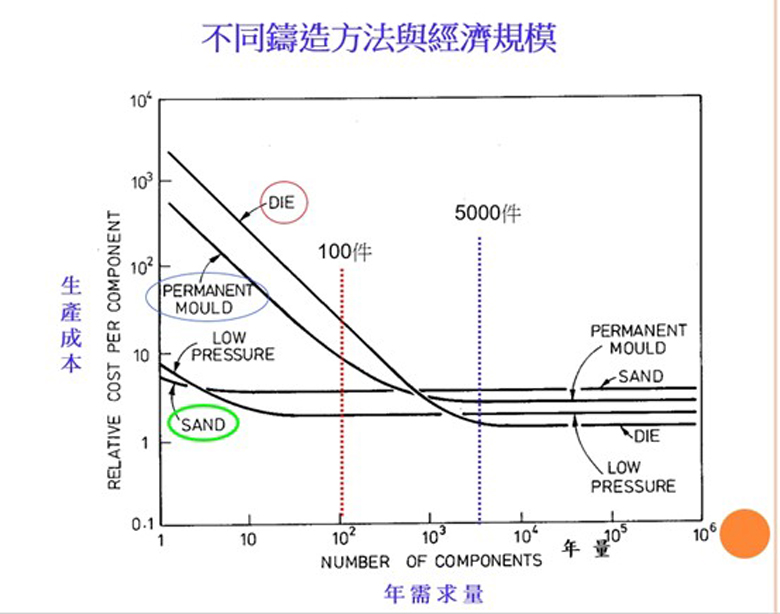
| 様々な鋳造方法の長所と短所の比較 | |||
|---|---|---|---|
| 鋳造方法 | アドバンテージ | 欠点 | |
| 1 | 砂型 | 安価な型 | 寸法精度が低い |
| 2 | ダイカスト | 利回り75~80% 短い生産サイクル 薄肉鋳造が可能 処理量 |
※砂型コアには使用できません * 鋳造寸法は工作機械によって制限されます。 * 毛穴ができやすい 小規模生産には不向き |
| 3 | 重力鋳造 | 利回り50~60% 複雑な部品は砂型を用いて製造できる。 |
* 生産速度が遅い |
| 4 | 低圧鋳造 | * 高い収率、約90~98%。 * 寸法 |
* 方向性凝固が必要です。 高額な設備費用 |
| 5 | ロストキャスト | * 滑らかな表面 * 金属の種類を選択可能 * 正確な寸法 |
* 複雑な製造プロセス * 機械的特性が劣る |
| 6 | ロストフォーム鋳造 | * このモデルは喫水角度を必要としません。 * 砂型コアは不要です * 簡単な模型作り |
※鋳造できるモデルは1体のみです。 鋳造工程中に二酸化炭素が発生する。 成形後、金型内部を検査することはできません。 |
| 様々な鋳造方法の長所と短所の比較 | |||||
|---|---|---|---|---|---|
| タイプ | 最低重量 | 最小厚さ(mm) | 許容誤差(±インチ) | 人件費 | 設備費 |
| 砂型 | 30g | 3 | 0.2 | 真ん中 | 低い |
| ダイカスト | 100g | 0.5 | 0.002 | 極めて低い | 非常に高い |
| キャスト変更 | 100g | 2.5 | 0.015 | 低い | 真ん中 |
| 低圧 | 100g | 2.5 | 0.015 | 低い | 高い |
| 脱ロウ | 30g | 0.5 | 0.003 | 高い | 真ん中 |